
Gazaltı Kaynağında Ön Isıtma: Ön Tavlama ve Sıcaklık Kontrolü

Gazaltı Kaynağında Ön Isıtma: Ön Tavlama ve Sıcaklık Kontrolü
Gazaltı kaynağında ön ısıtma her işte gerekmez. Çelik parçanın ne zaman ısıtılacağını, ısı tebeşiriyle kontrolü ve pasolar arası sıcaklığın önemini inceleyelim.
Gazaltı kaynağında ön ısıtma ne işe yarar?
Ön ısıtma, kaynak başlamadan önce ana metalin belirlenen sıcaklığa getirilmesidir. Atölyede ön tavlama olarak da anılır; metalürjik tavlama veya kaynak sonrası ısıl işlemle aynı değildir. Uygun çeliklerde soğumayı yavaşlatarak hidrojenin uzaklaşmasına yardımcı olur ve hidrojen kaynaklı çatlak riskini azaltabilir.
Gazaltı kaynak makineleri ile yapılan MIG/MAG uygulamalarında da bu ihtiyaç doğabilir. Güçlü bir makine kullanmak, parçanın gerekli ön hazırlığını ortadan kaldırmaz.
Hangi parçalarda ön tavlama gerekir?
Her çelik parça ön ısıtılmaz. Çeliğin türü ve sertleşme eğilimi, birleşimin kalınlığı, parçaların hareketinin ne kadar kısıtlandığı, kullanılan sarf malzemeleri ve kaynak ısı girdisi birlikte değerlendirilir. Kalın bir bağlantı levhasını kaynatmakla ince bir profili birleştirmek aynı koşulları oluşturmaz.
Isıtma ve ölçüm nasıl planlanır?
Alevle ısıtmanın uygun olduğu işlerde sanayi tipi tavlama ekipmanları kullanılabilir. Torç, gaz, regülatör ve emniyet donanımları birbiriyle uyumlu olmalıdır. Isı yalnızca dar bir noktaya yığılmamalı; talimatta belirtilen bölge dengeli ısıtılmalıdır.
Alevin değdiği noktanın sıcak olması, parçanın gerekli bölgesinin hazır olduğunu göstermez. Ölçüm yeri, ölçüm zamanı ve gerekli sıcaklık dağılımı uygulama talimatına göre kontrol edilir. Yüzeydeki yağ, boya ve nem gibi kirleticiler de kaynak öncesinde giderilmelidir.
Isı tebeşiri neyi gösterir?
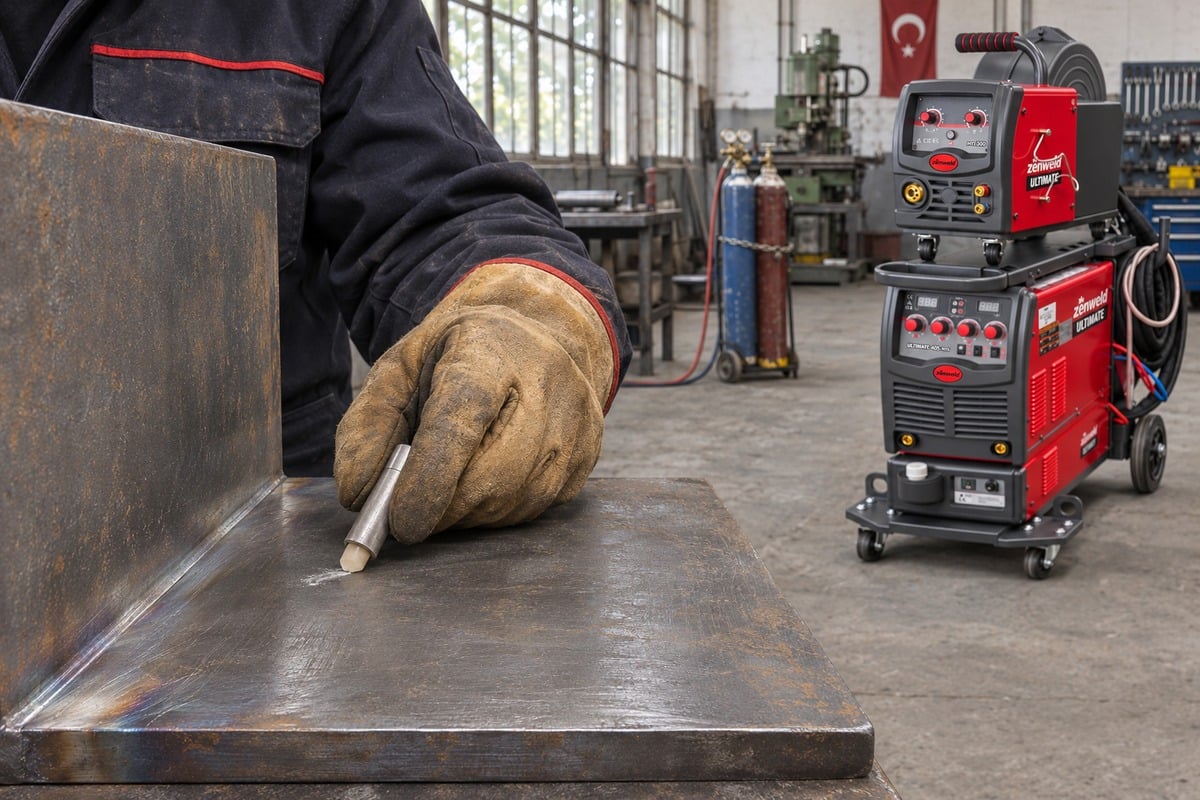
Isı tebeşirleri, üzerlerinde belirtilen sıcaklık eşiğine ulaşıldığını eriyerek gösterir. Ölçüt renk değişimi değil, ürünün tarif edilen erime davranışıdır. Uygun eşikteki tebeşir, üreticinin kullanım tarifine göre temiz yüzeye uygulanır.
Daha önce erimiş bir iz, parçanın şu an aynı sıcaklıkta olduğunu kanıtlamaz. Parça beklerken soğumuş olabilir. Sonraki kontrol için yeni uygulama gerekir; tebeşir sürekli sıcaklık takibi yapmaz.
Sıcaklık ölçer seçerken nelere bakılır?
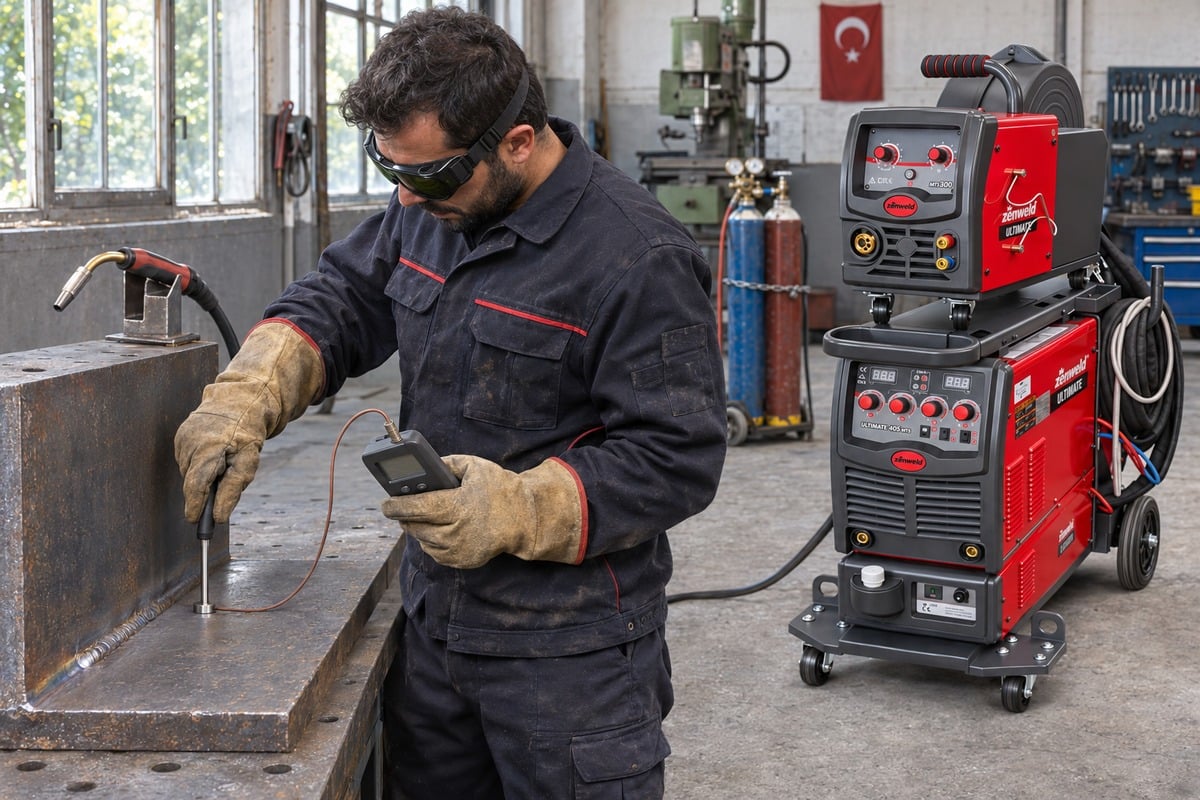
Tekrarlı ölçümde uygun bir temaslı yüzey probu; sürekli takipte uygun şekilde yerleştirilmiş termokupl ve izleme cihazı kullanılabilir. Bosch sıcaklık ölçer seçenekleri değerlendirilirken modelin temaslı ölçüm desteği, prob uyumu ve çalışma aralığı ayrı ayrı kontrol edilmelidir. Kategorideki her cihaz sıcak metal ölçümüne uygun değildir.
Parlak metal yüzeylerde kızılötesi ölçüm, yansıma ve yüzeyin ısı yayma özelliği nedeniyle yanıltıcı olabilir. Lazer noktası tek başına doğruluğu garanti etmez. Temaslı ölçümde de metal yüzeye uygun prob kullanılmalı, doğru temas sağlanmalı ve okumanın dengelenmesi beklenmelidir.
Pasolar arasında sıcaklık neden yeniden kontrol edilir?
Paso, bir kaynak geçişidir. İlk geçişten sonra parça soğuyabilir; art arda geçişlerde ise fazla ısınabilir. Pasolar arası sıcaklık, talimattaki alt ve üst sınırlar içinde tutulmalıdır. Alt sınırın altına düşüldüğünde uygun yeniden ısıtma, üst sınır aşıldığında ise talimata uygun soğuma gerekebilir.
Örneğin kalın bir parçanın çok pasolu kaynağında mola verildiyse, eski tebeşir izine bakarak devam edilmez. Yeni geçişten önce sıcaklık tekrar kontrol edilir.
Makine seçimiyle sıcaklık kontrolünü birlikte düşünmek
Bu hazırlık, kaynak makinesinin doğru tel, gaz ve çalışma akımıyla kullanılmasını tamamlar. Zenweld modelini değerlendirirken malzeme ve üretim temposuna uygun çalışma süresi ile torç kapasitesi de dikkate alınmalıdır. Ön ısıtma, yetersiz bir makinenin kapasitesini artıran bir yöntem değildir.
Zenweld gazaltı kaynak makinesi fiyatlarını inceleyebilir, online sipariş verebilir; Ankara Ostim ve İvedik mağazalarımızda ürünlerimizi değerlendirebilirsiniz.